Sécher un produit, c’est en extraire l’eau sans l’abîmer. Dans l’industrie, cette opération repose le plus souvent sur l’air chaud, une solution éprouvée mais gourmande en énergie et parfois agressive pour les matières fragiles. Couleur ternie, arômes dissipés, texture durcie : la chaleur laisse des traces. Apporter une énergie vibratoire au produit, par l’air, par contact ou dans un bain de prétraitement, accélère pourtant les transferts d’eau sans élever sensiblement la température. C’est tout le principe du séchage assisté par ultrasons.
Le séchage assisté par ultrasons associe un procédé de séchage classique, le plus souvent convectif, à des ondes acoustiques d’environ 20 à 40 kHz. Ces vibrations compriment et détendent le produit, ouvrent des microcanaux et amincissent la couche d’air humide à sa surface. L’eau migre plus vite, ce qui raccourcit le séchage ou autorise une température plus basse.
Séchage assisté par ultrasons : de quoi parle-t-on ?
Tout séchage met en jeu deux transferts simultanés : la chaleur doit atteindre le produit, et l’eau doit migrer de son cœur vers sa surface avant de passer dans l’air. Pour la plupart des matières humides, qu’il s’agisse de tissus végétaux, de chairs animales ou de fibres, c’est cette migration interne de l’eau qui fixe la cadence, surtout dans la phase dite de vitesse décroissante, lorsque la surface n’est plus saturée. La réponse habituelle consiste à chauffer davantage, car la diffusion de l’eau s’accélère avec la température. Cette solution a toutefois un coût : consommation d’énergie accrue, brunissement, pertes de vitamines et d’arômes, croûtage superficiel qui finit par freiner le séchage lui-même. Les ultrasons de puissance proposent une autre voie. Ces ondes mécaniques, de fréquence supérieure à 20 kHz et d’intensité suffisante pour agir sur la matière, fournissent au produit une énergie vibratoire plutôt que thermique. Elles ne remplacent pas l’air de séchage, qui reste indispensable pour évacuer la vapeur, mais elles en démultiplient l’efficacité.
Le principe n’a rien de récent. Les premières tentatives d’accélérer le séchage par voie acoustique, à l’aide de sirènes ou de sifflets, remontent à plusieurs décennies, avec des résultats limités par la faiblesse des émetteurs disponibles. L’approche a véritablement pris forme avec la mise au point de transducteurs à plaque vibrante capables de rayonner efficacement dans l’air. Depuis, le procédé a été éprouvé sur une large gamme de produits, des fruits aux viandes en passant par les champignons et les plantes aromatiques. Il reste pourtant peu répandu à l’échelle industrielle, faute d’équipements adaptés aux grands volumes. Ce décalage peut être vu comme une opportunité : les mécanismes sont désormais bien compris, et les briques technologiques existent pour passer de la cellule d’essai à la ligne de production, à condition de raisonner l’intégration dès le départ.
Concrètement, le séchage assisté par ultrasons n’est pas une technique autonome mais une intensification de procédé. Il se greffe sur un séchoir existant, qu’il soit convectif, à basse température ou de lyophilisation, et en modifie la cinétique sans en changer la logique. Le procédé intéresse en priorité les matières dont la qualité se dégrade à la chaleur :
- les fruits et légumes, sensibles au brunissement et à la perte de vitamines ;
- les viandes, abats et produits de la mer, dont les protéines se dénaturent vite ;
- les plantes aromatiques et ingrédients riches en composés volatils ;
- les textiles et matériaux fibreux, pour lesquels l’enjeu est surtout énergétique.
Comment les ultrasons accélèrent-ils le départ de l’eau ?
Les effets des ultrasons sur le séchage se jouent à deux échelles complémentaires. À l’intérieur du produit, les ondes agissent sur la structure et sur l’eau retenue dans les capillaires ; à l’interface entre le produit et l’air, elles perturbent la fine couche gazeuse qui freine l’évaporation. Il faut souligner une différence importante avec les traitements en milieu liquide : dans l’air, l’onde ne provoque pas la cavitation acoustique intense observée dans un bain, puisque celle-ci suppose un volume de liquide. Les effets sont donc essentiellement mécaniques, avec une composante thermique secondaire. Pour les quantifier, on s’appuie le plus souvent sur le coefficient de diffusion effectif de l’eau, un paramètre qui résume la facilité avec laquelle l’humidité traverse le produit. Son augmentation sous ultrasons, parfois spectaculaire, traduit l’addition des mécanismes décrits ci-dessous, qui agissent rarement seuls.
L’effet éponge et la formation de microcanaux
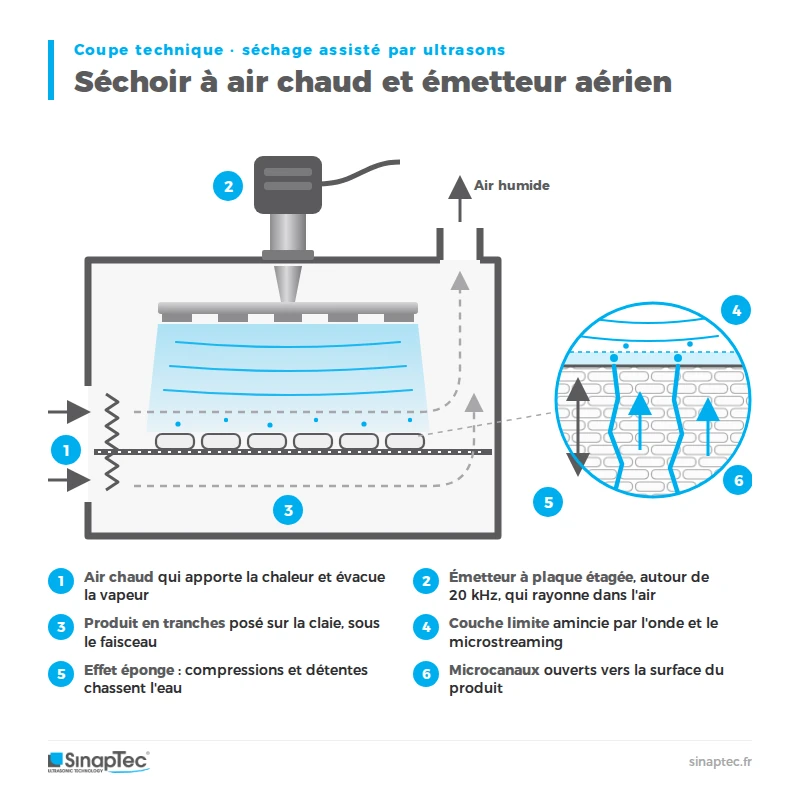
Le premier mécanisme est souvent décrit comme un effet éponge (sponge effect). Une onde ultrasonore qui traverse un solide poreux y impose une succession rapide de compressions et de détentes, à raison de 20 000 cycles par seconde pour une fréquence de 20 kHz. Le produit se comporte alors comme une éponge que l’on presserait et relâcherait sans cesse : à chaque compression, une partie du liquide contenu dans les pores est chassée vers la surface, et la détente suivante ne le réaspire pas entièrement. Ces contraintes alternées suffisent à vaincre une partie des forces capillaires qui retiennent l’eau dans les plus petits interstices. Le second mécanisme, plus durable, tient à la formation de microcanaux. Sous l’effet de sollicitations répétées, les parois cellulaires et les tissus se fissurent localement, créant des passages préférentiels que l’humidité emprunte ensuite plus facilement. L’intensité de ces effets dépend de la porosité du produit : une matrice aérée, comme la pomme, y répond bien mieux qu’un tissu compact.
Couche limite, microstreaming et léger échauffement
À la surface du produit se forme une fine couche d’air presque saturée en vapeur, la couche limite, qui ralentit le passage de l’eau vers le flux d’air sec. Les variations de pression engendrées par l’onde, associées aux microcourants qu’elle induit au voisinage des surfaces (microstreaming), amincissent cette couche et renouvellent l’air au contact du produit. Cet effet externe se révèle particulièrement utile lorsque la vitesse de l’air est faible, ce qui est fréquent dans les séchoirs à basse température où l’on cherche à ménager le produit ; à l’inverse, un flux d’air très turbulent perturbe le champ acoustique et réduit l’apport des ultrasons. S’y ajoute un échauffement modéré, lié à l’absorption de l’énergie acoustique, qui reste faible au regard du gain de vitesse obtenu : c’est pourquoi les ultrasons sont rangés parmi les techniques d’intensification non thermiques.
Ces mécanismes n’ont pas le même poids tout au long du séchage. Au début de l’opération, tant que la surface du produit reste couverte d’eau libre, la vitesse dépend surtout des échanges avec l’air : c’est la phase où l’action des ultrasons sur la couche limite compte le plus. Lorsque la surface s’assèche, la résistance se déplace vers l’intérieur, et ce sont alors l’effet éponge et les microcanaux qui prennent le relais en facilitant la remontée de l’eau résiduelle. Or cette seconde phase, dite de vitesse décroissante, représente souvent la plus grande part de la durée totale, notamment pour les produits épais ou peu poreux. C’est donc là que les gains de temps se construisent. Cette lecture par phases a une conséquence pratique intéressante : il peut être pertinent de tester une émission ciblée sur certaines phases du cycle plutôt qu’une application continue, afin de réduire la consommation électrique et l’échauffement des émetteurs. Le bénéfice d’une telle stratégie se vérifie produit par produit, car la frontière entre les deux phases varie avec l’épaisseur, la porosité et les conditions d’air.
Trois façons d’appliquer les ultrasons au séchage
Pour un produit solide ou divisé, en tranches, en cubes, en filets ou en nappe, que l’on souhaite déshydrater plus vite ou plus doucement, trois configurations coexistent. La première transmet l’onde à travers l’air, la deuxième la communique au produit par contact direct, la troisième agit avant le séchage, dans un bain liquide. Chacune répond à une logique différente de transmission de l’énergie, et le choix dépend autant de la géométrie du produit que du séchoir existant. La meilleure solution peut d’ailleurs naître d’une combinaison, par exemple un prétraitement en bain suivi d’un séchage à l’air sous ultrasons. Les produits liquides relèvent d’une autre logique : la pulvérisation par ultrasons y forme des gouttelettes fines et régulières, utiles pour alimenter certains procédés de séchage par atomisation (spray drying) de solutions ou de suspensions, un cas de figure que nous laissons ici de côté.
Les ultrasons aériens, en complément de l’air chaud
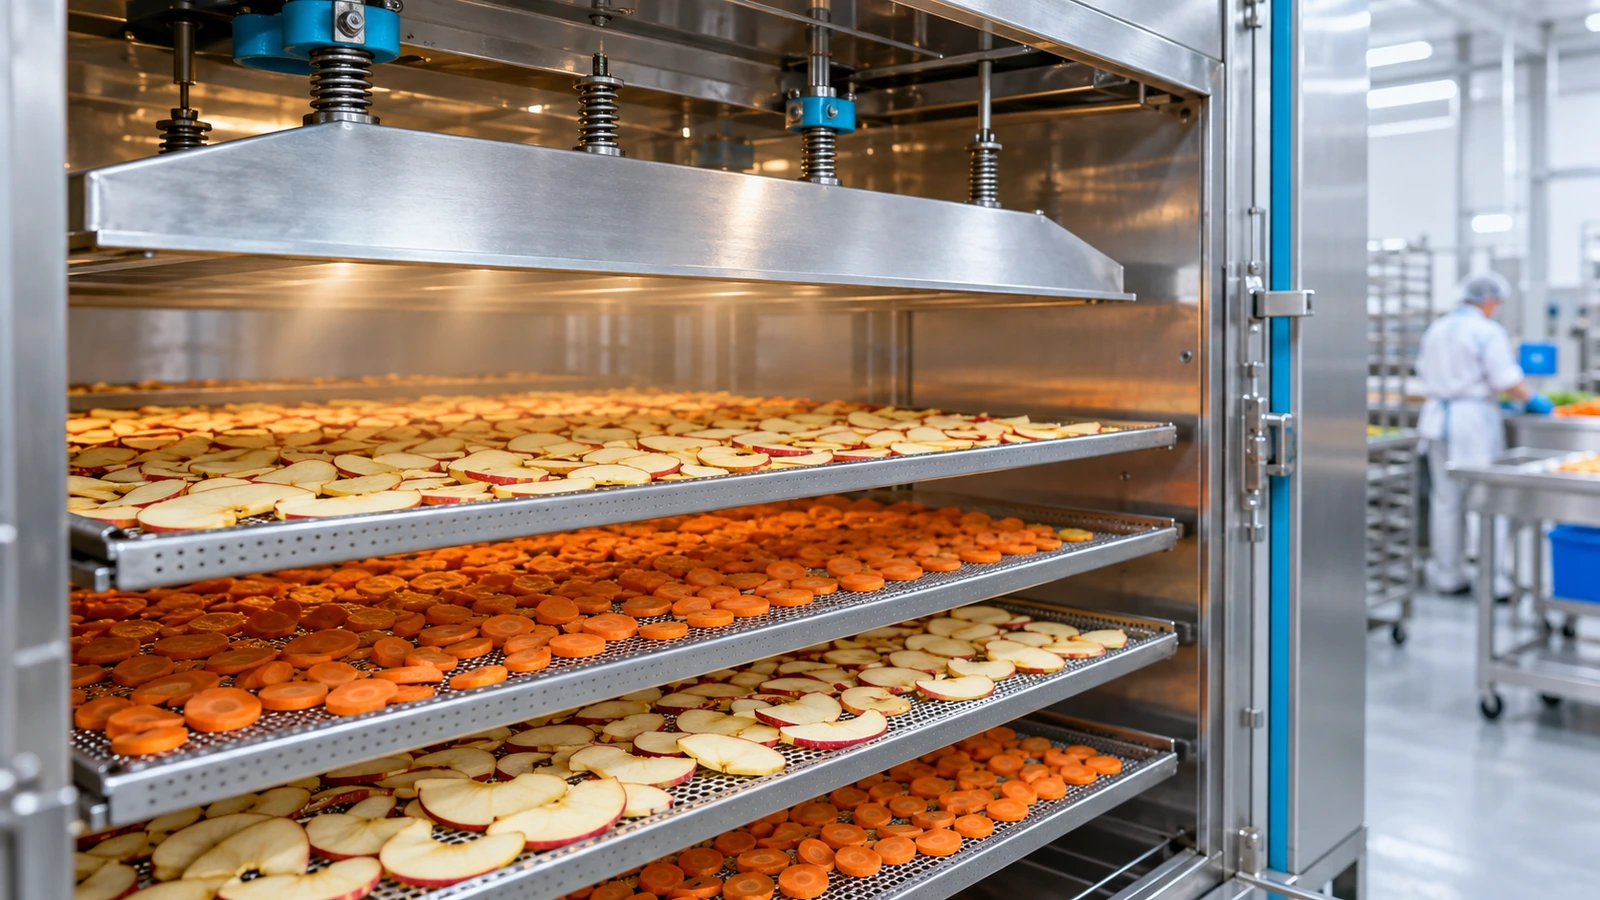
Dans la configuration dite aérienne (airborne), l’émetteur rayonne dans l’enceinte de séchage et l’onde atteint le produit à travers l’air. C’est la solution la plus simple à marier avec un séchoir convectif, puisqu’elle n’impose aucun contact et respecte les pièces fragiles. Elle se heurte cependant à une difficulté physique majeure, bien que l’air soit le milieu naturel du séchage : il transmet très mal les vibrations. Son impédance acoustique étant incomparablement plus faible que celle des solides, la plus grande partie de l’énergie se réfléchit aux interfaces. Pour compenser, des transducteurs à plaque étagée (stepped-plate) ont été conçus pour rayonner des faisceaux intenses et directifs. Fonctionnant autour de 20 kHz, ces émetteurs vibrent en flexion sur une large surface, dont le profil en gradins compense les déphasages pour concentrer l’énergie sur la zone de traitement et atteindre des niveaux de pression acoustique très élevés.
Le contact direct entre l’émetteur et le produit
La deuxième approche supprime l’obstacle de l’air en plaçant le produit directement sur une plaque vibrante, parfois sous une légère pression pour assurer un bon couplage. L’énergie passe alors du transducteur au produit sans traverser de milieu gazeux, ce qui améliore considérablement le rendement de transmission. Cette voie a naturellement ses contraintes. Le contact doit rester homogène sur toute la surface, ce qui la réserve aux produits plats et de faible épaisseur : tranches, feuilles, films, nappes textiles. L’échauffement du transducteur en fonctionnement prolongé impose un refroidissement ou une émission intermittente pour ne pas annuler le bénéfice thermique recherché. Enfin, la transposition à un convoyeur continu demande une conception mécanique soignée, pour que chaque produit bénéficie du même temps de contact.
Le prétraitement en milieu liquide avant séchage
La troisième configuration consiste à immerger le produit dans de l’eau ou dans une solution soumise aux ultrasons, puis à le sécher de façon classique. Le liquide transmet l’onde bien mieux que l’air, et la cavitation qui s’y développe au voisinage des surfaces fragilise l’épiderme, ouvre des microcanaux et amorce la sortie de l’eau. Les fréquences employées se situent le plus souvent entre 20 et 40 kHz, avec des cuves ou des sondes proches de celles utilisées en laboratoire. Ce prétraitement ultrasonore présente un grand avantage pratique : il s’ajoute en amont d’un séchoir existant sans le modifier. Il comporte aussi une contrepartie, car une partie des sucres, minéraux et vitamines hydrosolubles migre vers le bain, qu’il faut ensuite renouveler ou traiter.
Le tableau suivant compare les trois configurations selon leur mode de transmission, leurs atouts et leurs points de vigilance.
| Configuration | Transmission de l’onde | Atouts | Points de vigilance |
|---|---|---|---|
| Ultrasons aériens | À travers l’air de séchage | Sans contact, compatible avec un séchoir convectif | Faible couplage air/solide, émetteurs très intenses, bruit |
| Contact direct | Par une plaque vibrante en contact avec le produit | Meilleur rendement de transmission | Produits plats uniquement, échauffement du transducteur |
| Prétraitement liquide | Dans un bain, avant le séchage | Simple à ajouter en amont d’une ligne existante | Pertes de composés solubles, gestion du bain |
Des aliments fragiles aux textiles, des applications variées
Une règle générale se dégage : l’apport des ultrasons est d’autant plus marqué que la température de séchage est basse. À haute température, la diffusion de l’eau est déjà rapide et l’air chaud atténue davantage l’onde, si bien que le bénéfice relatif s’amenuise. À basse température, au contraire, le séchage est lent et l’énergie mécanique apportée par les ultrasons pèse beaucoup plus lourd dans le bilan des transferts. Cette caractéristique oriente naturellement le procédé vers les produits thermosensibles, pour lesquels on accepte habituellement des temps de séchage très longs afin de préserver la qualité.
Fruits, légumes, viandes et poissons
Les produits alimentaires constituent le premier champ d’application du séchage ultrasonore. Leur forte teneur en eau et leur sensibilité à la chaleur en font des candidats naturels. La réponse diffère cependant selon la structure du tissu, végétal ou musculaire, ce qui justifie de les distinguer.
Fruits et légumes à basse température
Les fruits et légumes, dont la structure cellulaire est poreuse et riche en eau libre, répondent particulièrement bien aux ultrasons aériens, notamment à basse température, là où le séchage à l’air seul s’étire sur de longues heures. Les tranches et cubes de faible épaisseur offrent une grande surface d’échange et un trajet court à l’eau interne, ce qui laisse l’effet éponge jouer pleinement. Pommes, carottes, champignons, kiwis ou herbes aromatiques s’y prêtent, avec des gains variables selon la porosité et l’épaisseur des pièces. La découpe mérite donc un soin particulier : des pièces de calibre régulier sèchent de façon homogène, alors que des écarts d’épaisseur laissent des cœurs humides qui obligent à prolonger le cycle pour tout le lot.
Viandes, abats et produits de la mer
Les tissus musculaires, plus denses et plus cohésifs, se prêtent moins facilement à l’effet éponge. Le gain reste néanmoins appréciable, surtout dans les plages de température basses que ces produits imposent. L’enjeu dépasse ici la simple productivité. Pour les viandes, poissons et produits de la mer, chaque heure passée à une activité de l’eau élevée expose au développement microbien et à l’oxydation des lipides ; raccourcir cette phase améliore donc la sécurité sanitaire autant que la qualité. Les produits salés puis séchés, comme certains poissons dessalés ou des charcuteries sèches, font à ce titre l’objet d’un intérêt particulier, car leur séchage traditionnel s’étale souvent sur des durées longues.
Lyophilisation assistée et séchage des textiles
La lyophilisation classique, réalisée sous vide, pose un problème de principe aux ultrasons aériens : en l’absence de gaz, l’onde ne se propage presque plus jusqu’au produit. D’où l’intérêt porté à la lyophilisation atmosphérique, où le produit congelé sèche par sublimation au contact d’un air très froid et très sec, à pression ambiante. Ce procédé, qui se passe d’installation de vide, souffre d’une lenteur qui a longtemps freiné son adoption. C’est précisément dans ces conditions très froides, où la diffusion de l’eau est particulièrement lente, que l’apport mécanique des ultrasons pèse le plus. Assistée par ultrasons, la lyophilisation atmosphérique pourrait devenir compétitive pour certains produits à haute valeur ajoutée, sous réserve de valider son comportement à plus grande échelle.
Le séchage des textiles relève d’une logique différente, puisque la fibre supporte généralement bien la chaleur. L’intérêt est ici énergétique. Un séchage thermique doit fournir la chaleur latente de vaporisation alors qu’un transducteur au contact direct d’une étoffe humide peut expulser mécaniquement l’eau sous forme de fines gouttelettes, sans la vaporiser. Seule l’eau libre peut être chassée ainsi : l’eau liée aux fibres, qui subsiste en fin de cycle, doit toujours être évaporée. Cette voie reste expérimentale, mais elle éclaire l’intérêt des ultrasons pour les phases de séchage où l’eau est encore abondante, sur des lignes de finissage par exemple.
Bilan énergétique et qualité des produits séchés
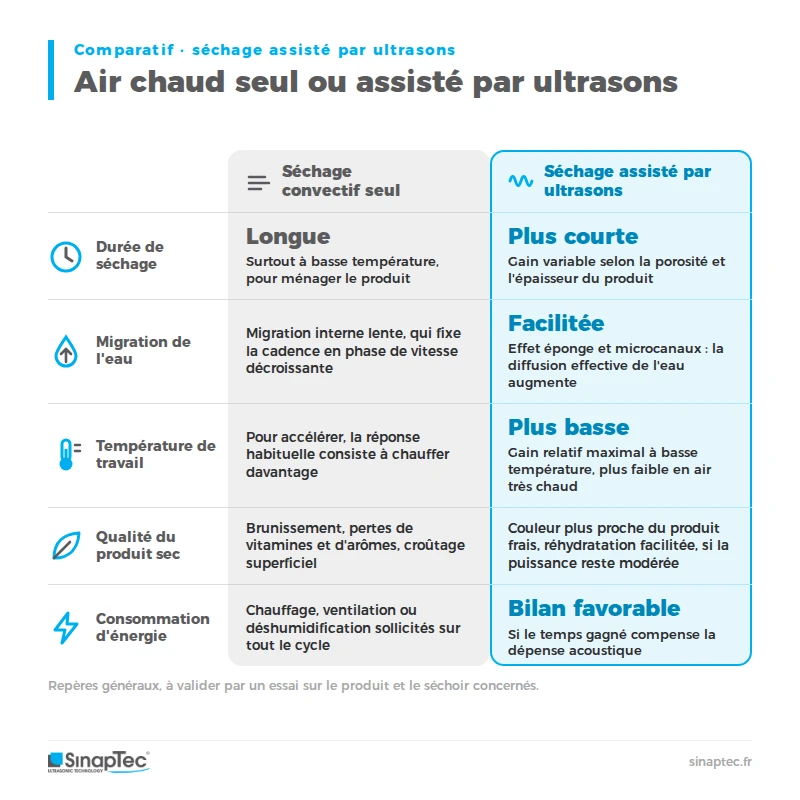
L’intérêt industriel d’un séchage assisté ne se juge pas seulement au chronomètre. Il faut mettre en regard l’énergie consommée par les ultrasons et celle économisée sur le chauffage, la ventilation ou la déshumidification de l’air, puis vérifier que le produit fini conserve, voire améliore, ses qualités sensorielles et nutritionnelles. Sur ces deux plans, le bilan est souvent favorable, mais il dépend fortement du produit, de la température de travail et de la configuration retenue. Une évaluation au cas par cas reste indispensable avant tout investissement, et c’est précisément ce que permettent des essais comparatifs conduits dans des conditions représentatives de la production.
Temps de séchage et consommation d’énergie
À première vue, ajouter un générateur d’ultrasons alourdit la facture électrique. Le raisonnement change dès que l’on considère l’ensemble du procédé : un séchoir fonctionne pendant des heures, et chaque heure gagnée économise la ventilation, le chauffage ou le froid de toute l’installation. C’est particulièrement vrai lorsque le poste dominant est la déshumidification de l’air ou la production de froid, comme en lyophilisation atmosphérique : même si les ultrasons représentent une part notable de l’énergie apportée au produit, la consommation totale d’énergie peut baisser sensiblement, car ces équipements fonctionnent beaucoup moins longtemps. Ce bilan favorable s’observe surtout à basse température ; à haute température, le gain de temps plus modeste peut ne plus compenser la dépense acoustique.
Le tableau ci-dessous résume les tendances généralement observées selon le produit et le procédé.
| Produit et procédé | Conditions les plus favorables | Effet attendu des ultrasons |
|---|---|---|
| Fruits et légumes poreux, séchage à l’air | Basse température, pièces fines | Forte réduction de la durée de séchage |
| Lyophilisation atmosphérique | Air très froid et très sec, pression ambiante | Raccourcissement net d’un procédé très lent |
| Viandes, abats et produits de la mer, séchage à l’air | Basse température | Gain plus modeste, qui s’amenuise quand l’air chauffe |
| Prétraitement en bain | Séchage ultérieur à température modérée | Gain d’autant plus net que le séchage qui suit est doux |
| Bilan énergétique global | Séchoir dominé par la déshumidification ou le froid | Économie possible malgré la dépense acoustique |
Couleur, arômes et réhydratation
Sur le plan de la qualité, le séchage assisté agit surtout par ce qu’il évite. Un séchage plus court et plus froid limite les réactions de brunissement, l’oxydation des pigments et la dégradation des vitamines, si bien que la couleur du produit sec se rapproche davantage de celle du produit frais. La structure bénéficie aussi du procédé : en évitant le croûtage superficiel et l’effondrement des tissus, on conserve une porosité qui facilite la réhydratation, un critère décisif pour les légumes déshydratés destinés aux soupes ou aux plats cuisinés. Pour les arômes, un effet favorable est plausible, car les composés volatils souffrent surtout des longues expositions à la chaleur, mais il doit être vérifié produit par produit. Des effets indésirables existent aussi : une puissance excessive, surtout à température élevée, peut accentuer l’oxydation de composés fragiles comme la vitamine C. Le bon compromis se trouve donc rarement au maximum de puissance.
Limites et intégration industrielle du séchage ultrasonore
Les performances observées en laboratoire ne se transposent pas mécaniquement à un séchoir de plusieurs mètres de long. La cellule d’essai offre un champ acoustique maîtrisé, un faible volume d’air et une charge de produit réduite ; la ligne industrielle multiplie les distances, les turbulences et les hétérogénéités. Réussir ce changement d’échelle suppose de reprendre la démarche décrite pour le passage à l’échelle des procédés ultrasonores, en l’adaptant aux spécificités d’un milieu gazeux. Deux questions dominent alors : comment transmettre efficacement l’énergie au produit, et comment l’intégrer à un équipement existant sans en bouleverser le fonctionnement.
Couplage acoustique, atténuation et bruit
La limite la plus structurante reste le couplage acoustique air/solide. L’essentiel de l’énergie émise dans l’air se réfléchit sur le produit au lieu d’y pénétrer, et l’air lui-même absorbe l’onde d’autant plus que la fréquence et la température augmentent. C’est l’une des raisons pour lesquelles les applications aériennes travaillent autour de 20 kHz et perdent de leur efficacité dans l’air très chaud. La géométrie compte également : des ondes stationnaires peuvent se former dans l’enceinte, créant des zones fortement exposées et d’autres presque inertes, ce qui compromet l’homogénéité du séchage si les produits ne défilent pas à travers le champ. Les pièces épaisses ou empilées font écran aux couches inférieures. Enfin, les niveaux acoustiques très élevés requis dans l’air imposent un confinement rigoureux de la zone de traitement, ne serait-ce qu’en raison des composantes audibles que génèrent les émetteurs. Ces contraintes ne sont pas rédhibitoires, mais elles se traitent dès la conception.
De l’essai en laboratoire à la ligne de séchage
Une intégration réussie se construit par étapes, en validant chaque hypothèse avant d’engager l’investissement suivant. La démarche suivante limite les risques tout en produisant des données exploitables pour le dimensionnement :
- caractériser le produit (teneur en eau, porosité, épaisseur, sensibilité thermique) et le séchoir existant ;
- choisir la configuration la plus pertinente, aérienne, par contact ou en prétraitement liquide ;
- mener des essais comparatifs avec et sans ultrasons, à plusieurs températures et puissances ;
- mesurer les cinétiques, la qualité finale et le bilan énergétique global ;
- concevoir l’intégration mécanique, acoustique et électrique sur la ligne, puis valider sur un pilote.
Cette progression permet de répondre tôt à la question qui conditionne tout le projet : le gain de temps obtenu sur votre produit, à votre température de travail, justifie-t-il l’ajout d’une source ultrasonore ? Le potentiel le plus net se situe généralement à basse température, là où l’on sèche aujourd’hui lentement pour préserver la qualité. Chez SinapTec, nos équipes conçoivent générateurs, transducteurs et sonotrodes, et accompagnent les industriels désireux d’intégrer une solution d’ultrasons dans leur process. Si vous envisagez d’accélérer un séchage délicat ou d’en réduire la consommation d’énergie, une étude de faisabilité menée avec nos spécialistes, sur vos propres échantillons, constitue le point de départ le plus sûr pour objectiver le potentiel du procédé.