
Un procédé ultrasonore qui donne d’excellents résultats sur quelques millilitres ne se transpose pas mécaniquement à des milliers de litres. Le scale-up des procédés ultrasons constitue une étape critique, où bien des projets prometteurs trébuchent faute de méthode. Réussir ce passage suppose de comprendre ce qui doit rester constant, ce qui change inévitablement, et comment concevoir une installation qui reproduit à grande échelle la performance obtenue en laboratoire.
Le scale-up des procédés ultrasons désigne la démarche d’industrialisation qui transpose un traitement acoustique validé en laboratoire vers des volumes de production. Il repose sur la conservation des paramètres clés, en particulier l’énergie transmise par unité de volume, et sur le choix d’une configuration adaptée au débit visé.
Scale-up des procédés ultrasons : les enjeux
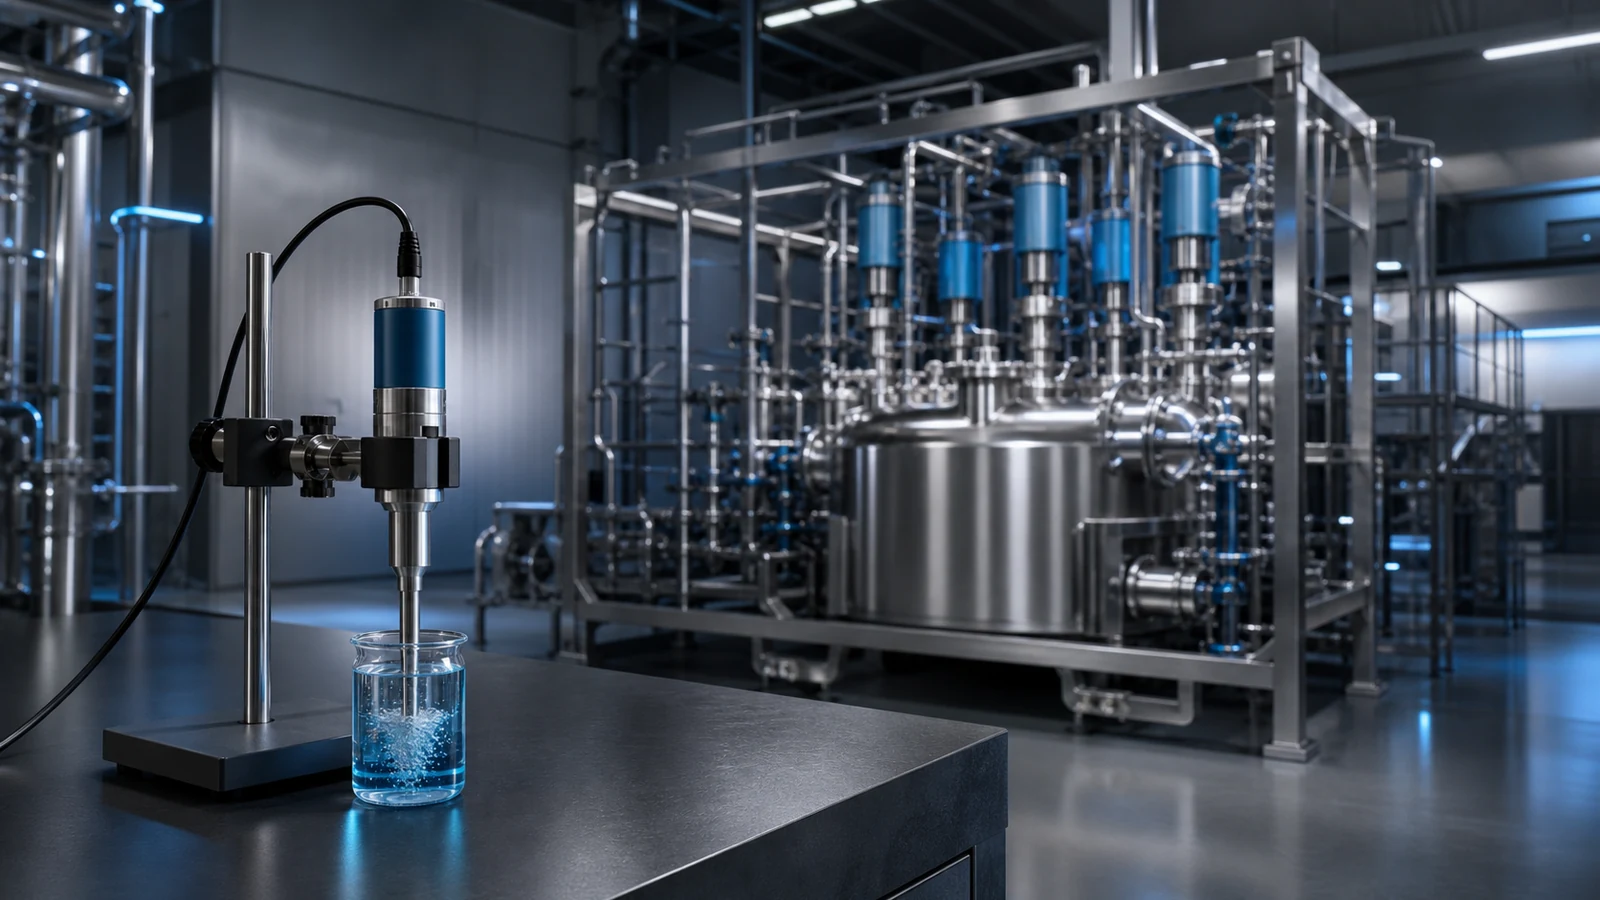
Un procédé ultrasonore de laboratoire s’appuie souvent sur une sonde plongée dans un petit volume, où l’énergie se répartit facilement. À l’échelle industrielle, les volumes explosent, les géométries se compliquent et la répartition de l’énergie devient un défi. L’enjeu du scale-up est de retrouver, dans un grand réacteur ou une ligne continue, les conditions acoustiques qui garantissaient le résultat initial. Cette problématique est bien illustrée par l’homogénéisation assistée par ultrasons, du laboratoire au scale-up industriel.
Un enjeu économique et technique
Manquer son scale-up coûte cher : procédé non reproductible, qualité dégradée, consommation énergétique excessive ou investissement surdimensionné. À l’inverse, une montée en échelle maîtrisée sécurise la qualité et la rentabilité. La difficulté tient à ce que la cavitation, phénomène très local, ne se propage pas indéfiniment : elle reste concentrée près des surfaces émettrices. Multiplier le volume ne suffit donc pas ; il faut multiplier et répartir intelligemment les sources d’énergie acoustique. C’est là que réside la difficulté fondamentale du scale-up ultrasonore, et ce qui le distingue de la simple transposition d’un procédé mécanique ou thermique. On ne peut pas se contenter d’agrandir proportionnellement les dimensions : il faut repenser la façon dont l’énergie atteint chaque portion de fluide, sous peine de perdre la performance obtenue au laboratoire.
Un projet qui se prépare dès le laboratoire
La réussite d’une industrialisation se joue souvent bien avant la première ligne pilote. Les essais de laboratoire gagnent à enregistrer, dès l’origine, des grandeurs transposables : énergie délivrée par unité de volume, amplitude à la surface émettrice, température, temps de traitement et, en continu, débit. Un protocole qui ne prévoit que la consigne affichée du générateur ou la durée de l’essai laisse l’ingénieur procéder sans repère au moment de changer d’échelle. À l’inverse, des données complètes permettent de comparer objectivement plusieurs configurations industrielles. SinapTec propose à la fois des outils de laboratoire, comme le sonicateur Lab1500, et des modules destinés aux installations pilotes et industrielles, ce qui permet de conduire les essais des premières mesures jusqu’à la production avec un même interlocuteur. Cette cohérence entre les échelles réduit le nombre d’itérations et sécurise le calendrier d’industrialisation.
Pourquoi le passage à l’échelle est délicat ?
La principale difficulté vient de la portée limitée de la cavitation. L’intensité acoustique décroît rapidement à mesure que l’on s’éloigne de la surface émettrice, si bien qu’un gros volume traité par un seul émetteur présente des zones actives et des zones mortes. Or, la performance d’un procédé dépend de l’énergie réellement reçue par chaque portion de fluide. Un simple agrandissement de la cuve, sans repenser la distribution de l’énergie, aboutit à un traitement hétérogène, où une partie du produit est sur-traitée et une autre insuffisamment sollicitée. Ce défaut d’uniformité se traduit par une qualité variable, incompatible avec les exigences d’une production industrielle. Il illustre pourquoi le scale-up ultrasonore ne se résume jamais à une question de taille, mais impose de raisonner en termes de densité et de répartition d’énergie, deux notions bien plus déterminantes que le volume global de l’installation.
Plusieurs obstacles typiques jalonnent une montée en échelle mal préparée :
- des zones mortes où la cavitation n’atteint pas le fluide ;
- un échauffement excessif dû à l’accumulation d’énergie ;
- une usure accélérée des surfaces émettrices sursollicitées ;
- une perte de reproductibilité entre les lots.
Les stratégies de montée en échelle
Face à ces difficultés, plusieurs stratégies existent, souvent combinées. La première consiste à passer d’un fonctionnement discontinu à un fonctionnement continu, où le fluide circule à travers une chambre de sonication compacte et bien maîtrisée. La seconde repose sur la mise en parallèle de plusieurs modules identiques, chacun traitant une fraction du débit dans des conditions optimales. Cette approche, dite de numérotation croissante, évite d’agrandir démesurément un réacteur unique. Des plateformes de supervision, comme la plateforme de pilotage du procédé ultrason NexTgen, aident à orchestrer et à surveiller ces ensembles. Le choix d’une stratégie s’appuie sur une analyse méthodique du besoin :
- caractériser précisément le procédé de laboratoire et son énergie spécifique ;
- déterminer le débit et le volume à traiter en production ;
- choisir entre réacteur en continu et modules en parallèle ;
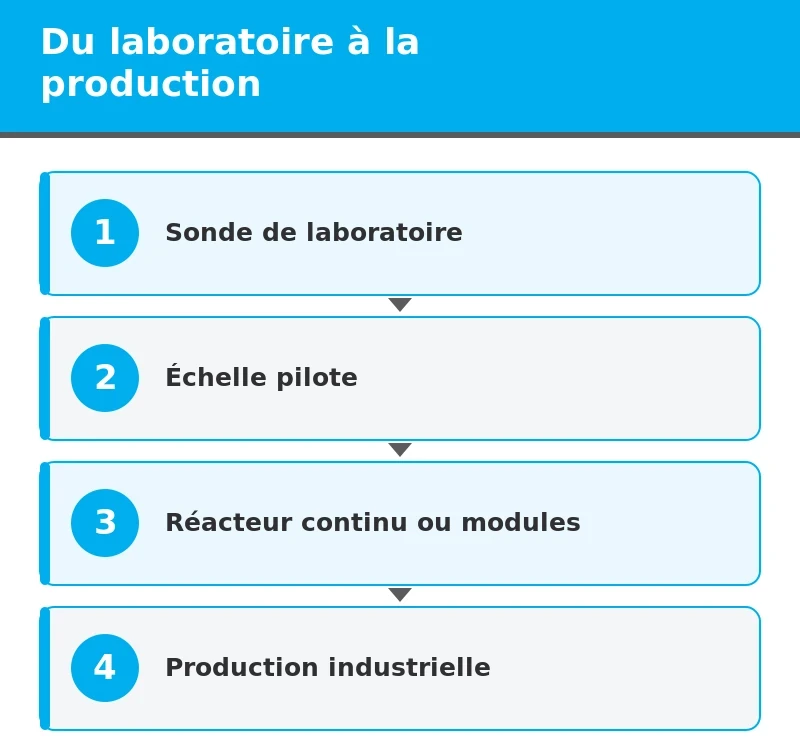
- valider la configuration sur une échelle pilote intermédiaire.
| Approche | Principe | Atout |
|---|---|---|
| Réacteur en continu | Circulation à travers une chambre | Traitement homogène et régulier |
| Modules en parallèle | Plusieurs unités identiques | Montée en débit maîtrisée |
| Grand réacteur multi-émetteurs | Répartition de nombreux émetteurs | Grands volumes en discontinu |
Les paramètres à conserver lors du scale-up
La règle d’or du scale-up ultrasonore tient en une idée : reproduire les conditions locales de traitement, et non les conditions globales. Ce qui compte n’est pas la puissance totale installée, mais l’énergie réellement délivrée à chaque volume élémentaire de fluide, ainsi que le temps pendant lequel il la reçoit.
L’énergie spécifique et le temps de séjour
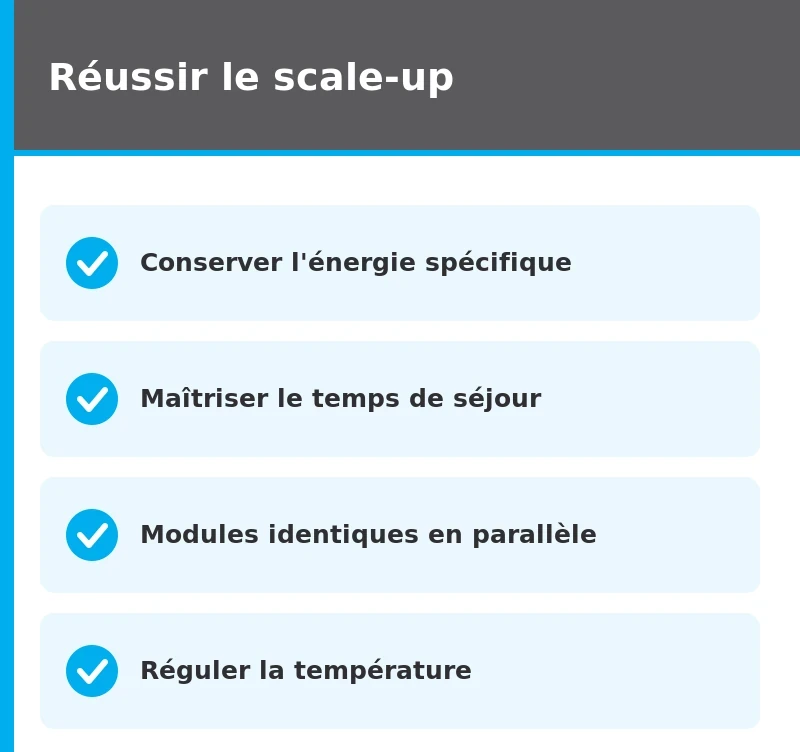
L’énergie spécifique, exprimée en énergie par unité de volume, est le paramètre à conserver en priorité. En continu, elle se traduit par une combinaison de puissance et de débit : à énergie spécifique constante, doubler le débit impose de doubler la puissance disponible. Le temps de séjour dans la zone active doit lui aussi être maîtrisé, car il détermine le nombre de passages du fluide dans la cavitation. Ces deux grandeurs, mesurées en laboratoire, servent de référence pour dimensionner l’installation.
L’amplitude et l’intensité locale
Au-delà de l’énergie globale, l’amplitude vibratoire des surfaces émettrices conditionne le régime de cavitation. Conserver une amplitude comparable à celle du laboratoire garantit le même type d’action, mécanique ou chimique. Multiplier le nombre d’émetteurs à amplitude constante, plutôt que pousser un seul émetteur à l’extrême, préserve à la fois la performance et la durée de vie du matériel. Pousser un émetteur au-delà de son amplitude nominale accélère en effet son usure et modifie le régime de cavitation, au risque de s’écarter des conditions validées. La règle consiste donc à reproduire les conditions locales du laboratoire, en les juxtaposant autant de fois que nécessaire, plutôt qu’à intensifier chaque point. Cette approche garantit que le produit reçoit partout le même traitement, gage de qualité constante.
La régulation thermique à grande échelle
Plus le volume traité est important, plus l’énergie injectée génère de chaleur. Une régulation thermique efficace, par échangeur ou double enveloppe, devient indispensable pour maintenir le procédé dans sa plage optimale. Négliger cet aspect conduit à des dérives de qualité difficiles à corriger une fois l’installation en service. Ce qui restait négligeable sur quelques millilitres devient un enjeu majeur sur plusieurs centaines de litres, car la chaleur produite croît avec le volume traité et l’énergie injectée. Prévoir dès la conception une capacité de refroidissement suffisante, adaptée au débit et à la puissance, évite ces écueils. C’est un exemple typique de paramètre secondaire au laboratoire qui devient déterminant à l’échelle industrielle.
L’homogénéité du traitement dans le volume
Un réacteur de production ne se comporte pas comme un bécher. La cavitation reste concentrée près des surfaces émettrices et s’atténue avec la distance, si bien qu’une partie du liquide peut échapper au traitement. L’agitation, la circulation en boucle ou le passage forcé du fluide dans une cellule de traitement de faible épaisseur garantissent que chaque volume élémentaire reçoive une dose comparable. Des mesures en plusieurs points, par calorimétrie locale ou par indicateurs chimiques, permettent de vérifier cette homogénéité du traitement avant de valider la configuration. Négliger ce contrôle expose à un produit de qualité variable, alors même que l’énergie moyenne injectée semble correcte. Le recours au mode flow-through, où le liquide traverse une zone active calibrée, reste l’une des manières les plus sûres de maîtriser cette répartition.
L’échelle pilote, étape incontournable
Entre le laboratoire et la production se glisse une étape trop souvent négligée : le pilote. Cette échelle intermédiaire reproduit, sur un volume représentatif, les conditions envisagées pour l’industrialisation. Elle permet de vérifier les hypothèses de dimensionnement, de confronter les calculs à la réalité et de détecter les difficultés avant l’investissement final. Sauter cette étape expose à de mauvaises surprises : un procédé qui fonctionnait sur quelques millilitres peut se comporter différemment sur plusieurs litres, en raison de la répartition de l’énergie, des effets thermiques ou de la circulation du fluide. Le pilote offre un cadre maîtrisé pour ajuster ces paramètres, à un coût bien inférieur à celui d’une installation industrielle mal dimensionnée qu’il faudrait corriger après coup.
Le pilote remplit plusieurs fonctions complémentaires dans un projet de scale-up. Il valide la faisabilité technique, affine les réglages, produit des échantillons représentatifs pour les tests et fournit des données fiables pour dimensionner l’installation finale. Il rassure aussi les décideurs, en démontrant concrètement la performance avant l’engagement de sommes importantes. Cette phase intermédiaire, loin de retarder le projet, le sécurise et l’accélère souvent, en évitant les allers-retours coûteux. Les industriels expérimentés le savent : un scale-up réussi se construit par paliers, chacun apportant la confiance nécessaire au suivant. Le pilote joue à cet égard un rôle charnière, en faisant le pont entre la recherche et l’industrie. Il permet aussi d’impliquer les équipes de production en amont, de les familiariser avec le procédé et de recueillir leurs retours avant la mise en service définitive. Cette anticipation facilite l’appropriation de la technologie et fluidifie le démarrage de l’installation finale. Négliger le pilote revient à parier sur une extrapolation directe, un pari rarement gagnant avec des procédés aussi sensibles que la cavitation.
Multiplier les modules ou agrandir le réacteur ?
Face au besoin d’augmenter les volumes, deux philosophies s’opposent. La première consiste à agrandir le réacteur, en y multipliant les émetteurs pour couvrir un plus grand volume ; elle convient à certains procédés discontinus, mais se heurte vite aux limites de la portée de la cavitation. La seconde, dite de numérotation croissante, préfère multiplier des modules identiques, chacun fonctionnant dans les conditions exactes validées au laboratoire. Cette approche présente un avantage décisif : elle conserve les conditions locales optimales, quel que soit le débit total, puisqu’on ajoute simplement des unités sans modifier leur fonctionnement. Elle facilite aussi la maintenance et la montée en puissance progressive, module après module.
Le choix entre ces stratégies dépend de plusieurs facteurs :
- la nature du procédé, continu ou discontinu ;
- le débit visé et son évolution prévisible ;
- les contraintes d’encombrement et de maintenance ;
- la volonté de conserver strictement les conditions du laboratoire.
Dans la pratique, la numérotation croissante s’impose de plus en plus pour les procédés ultrasonores, précisément parce qu’elle contourne l’obstacle de la portée limitée de la cavitation. Plutôt que de chercher à faire rayonner l’énergie dans un volume toujours plus grand, elle juxtapose des zones de traitement maîtrisées. Cette logique modulaire, proche de celle des systèmes en parallèle rencontrés dans d’autres industries, offre une flexibilité appréciable : on adapte la capacité au besoin réel, on ajoute des modules quand la demande croît, et l’on isole facilement une unité pour l’entretien sans arrêter toute la production. Elle illustre une manière moderne et pragmatique d’aborder l’industrialisation des ultrasons.
Énergie, coûts et maintenance à grande échelle
Le passage à l’échelle industrielle fait apparaître des enjeux qui restaient secondaires au laboratoire : la consommation énergétique, les coûts d’exploitation et la maintenance. À grande échelle, l’énergie injectée représente un poste significatif, ce qui rend précieux tout réglage qui évite le sur-traitement. Identifier le point où le procédé atteint son objectif, sans dépenser d’énergie inutile au-delà, devient un levier d’économie majeur. De même, la fiabilité des équipements et la facilité de leur entretien conditionnent la disponibilité de la ligne et donc sa rentabilité. Ces considérations, parfois éclipsées par les questions techniques, pèsent lourd dans le succès économique d’un procédé industrialisé.
Anticiper ces aspects dès la conception évite bien des déconvenues. Une installation pensée pour la maintenance, avec des émetteurs accessibles et remplaçables, réduit les temps d’arrêt ; un pilotage précis de l’énergie limite les coûts d’exploitation ; une conception robuste allonge la durée de vie des composants soumis à la cavitation. Ces choix, faits en amont, déterminent la performance de l’installation sur toute sa durée de vie. Le scale-up ne se résume donc pas à un problème de dimensionnement acoustique : c’est un projet industriel global, où la technique, l’économie et l’exploitation se conjuguent. C’est cette vision d’ensemble qui distingue une industrialisation réussie d’un simple agrandissement improvisé.
Réussir son projet d’industrialisation
Un scale-up réussi se construit par étapes, sans brûler les phases intermédiaires. Après la validation en laboratoire, une échelle pilote permet de vérifier les hypothèses de dimensionnement avant l’investissement final. Cette démarche progressive réduit les risques et affine les réglages. Chaque palier apporte des enseignements que l’on intègre au suivant, si bien que l’installation finale bénéficie d’une somme d’expériences accumulées. Vouloir sauter les étapes, en passant directement du laboratoire à la production, expose au contraire à des corrections coûteuses et à des retards. La patience méthodique du passage par paliers se révèle, au bout du compte, plus rapide et plus sûre qu’un raccourci hasardeux. Elle vaut pour tous les procédés, qu’il s’agisse de transposer une émulsification du laboratoire à la production ou d’industrialiser une dispersion ou une extraction.
La collaboration entre l’utilisateur, qui connaît son produit, et le fournisseur d’équipement, qui maîtrise la technologie, constitue un facteur de succès déterminant. Ensemble, ils traduisent une performance de paillasse en une installation robuste, capable de tenir la cadence et la qualité en production. C’est cette continuité, du premier essai jusqu’à la ligne industrielle, qui fait la valeur d’un procédé ultrasonore bien pensé.
Documenter et transférer le savoir-faire
Un scale-up réussi ne repose pas seulement sur des équipements bien dimensionnés : il s’appuie sur une documentation rigoureuse du procédé. Chaque paramètre validé au laboratoire, puis au pilote, doit être consigné avec précision, car ce sont ces données qui garantissent la transposition fidèle à l’échelle industrielle. L’énergie spécifique, l’amplitude, le débit, le temps de séjour et les conditions thermiques constituent autant de repères que l’on note, compare et reproduit. Cette traçabilité permet non seulement de reproduire la performance, mais aussi de diagnostiquer une éventuelle dérive et de reproduire un lot de référence en cas de besoin. Sans elle, le savoir-faire reste dans les mains de quelques personnes, exposant l’entreprise à une perte de connaissance en cas de départ ou de changement d’organisation.
Le transfert de ce savoir-faire, du laboratoire vers la production, mobilise plusieurs métiers qui doivent dialoguer. Le chercheur connaît le produit et ses subtilités, l’ingénieur procédé maîtrise la mise à l’échelle, l’exploitant assure la production quotidienne. La réussite tient à la qualité de leur collaboration et à la clarté des informations échangées. Un procédé bien documenté facilite grandement cette transmission, en offrant un langage commun et des repères partagés. Il permet aussi de former plus rapidement les nouveaux opérateurs et de maintenir la constance de la production dans le temps. Cette dimension humaine et organisationnelle, parfois sous-estimée face aux enjeux techniques, conditionne pourtant la pérennité d’un procédé industrialisé.
Le scale-up, une compétence stratégique
Maîtriser le passage à l’échelle des procédés ultrasons constitue un véritable avantage compétitif. Les entreprises capables de transformer rapidement une innovation de laboratoire en une production fiable disposent d’une longueur d’avance, car elles réduisent le délai entre la découverte et la commercialisation. À l’inverse, celles qui butent sur l’industrialisation voient leurs projets s’enliser, parfois jusqu’à l’abandon. Le scale-up n’est donc pas une simple étape technique, mais un maillon stratégique de la chaîne de valeur, qui mérite d’être anticipé dès les premières phases de développement. Penser l’industrialisation tôt, dès la conception du procédé au laboratoire, évite bien des impasses et facilite la suite.
Cette vision anticipée change la façon d’aborder la recherche elle-même. Plutôt que d’optimiser un procédé sans se soucier de sa transposition, on garde à l’esprit les contraintes de la production dès le départ : disponibilité des équipements, faisabilité des réglages à grande échelle, robustesse des paramètres. Cette approche, dite de conception pour l’industrialisation, fait gagner un temps précieux et sécurise les projets. Elle s’appuie idéalement sur un partenariat étroit avec un fournisseur d’équipements ultrasonores, capable d’accompagner le développement du laboratoire jusqu’à la ligne de production. C’est cette continuité, portée par une compétence partagée, qui transforme le potentiel d’un procédé ultrasonore en une réalité industrielle durable et rentable.
Vous préparez l’industrialisation d’un procédé ultrasonore ou souhaitez fiabiliser une montée en échelle déjà engagée ? Nos équipes peuvent reprendre avec vous vos résultats de laboratoire, définir les grandeurs à conserver et dimensionner une configuration pilote puis industrielle, avec des générateurs et des modules adaptés à vos volumes.