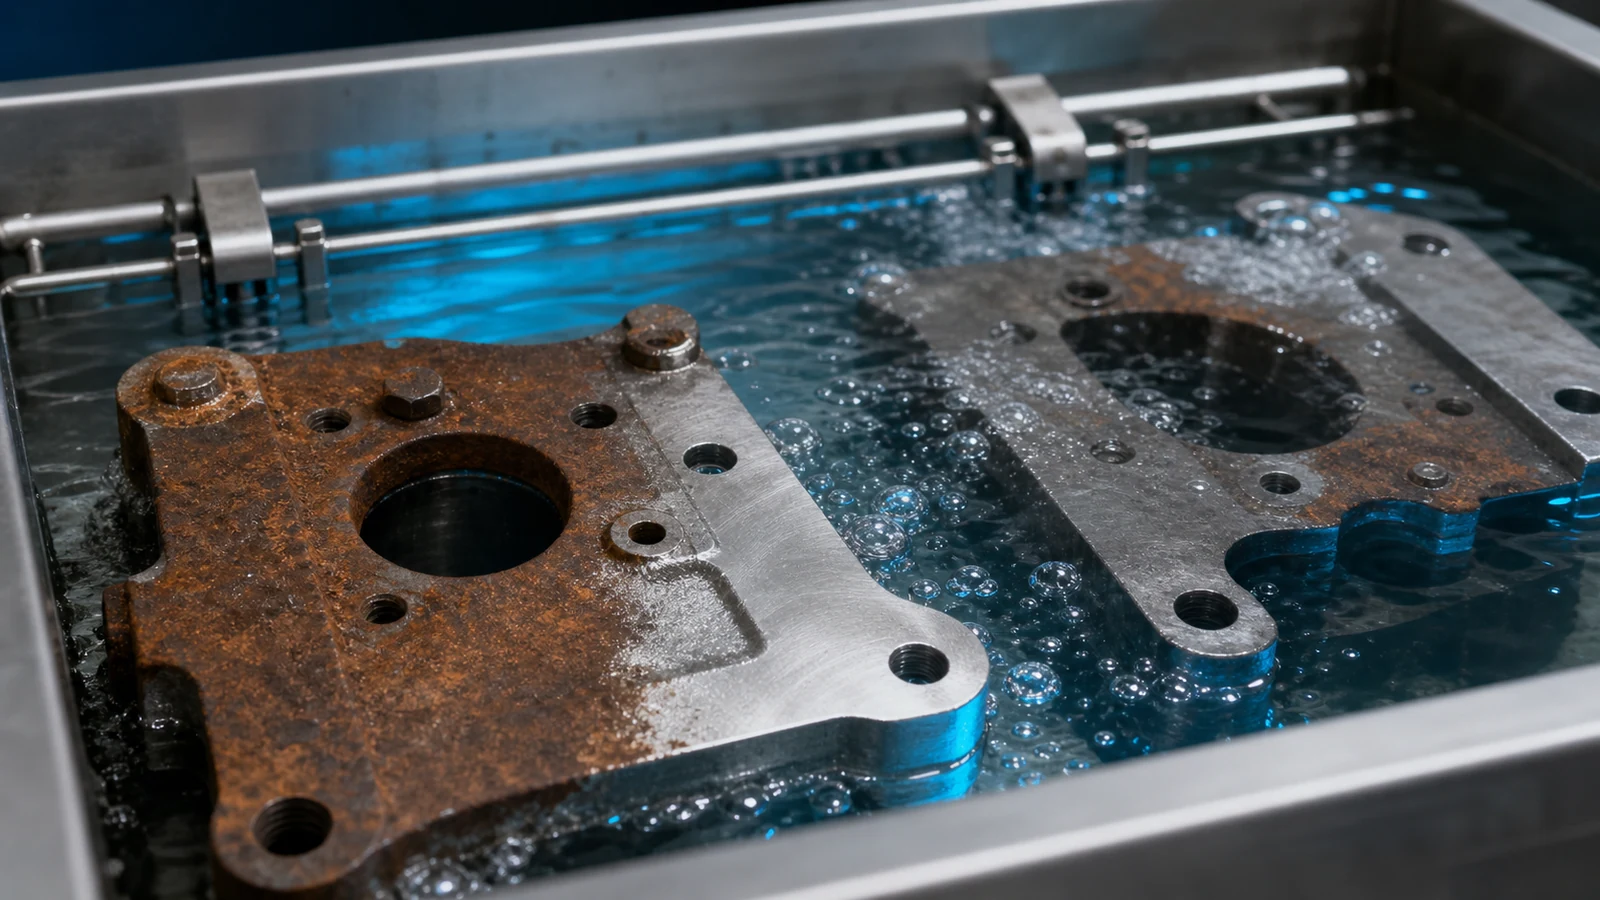

Oxydes, calamine, rouille, anciens revêtements : avec le temps et la chaleur, les surfaces métalliques se recouvrent de couches tenaces qu’un simple lavage ne suffit pas à retirer. Le décapage par ultrasons s’attaque à ces dépôts adhérents en combinant l’action d’un bain décapant et la force mécanique de la cavitation. Le résultat est une surface remise à nu, uniforme et prête pour la suite du traitement, sans l’agressivité d’un décapage mécanique abrasif.
Le décapage par ultrasons désigne l’élimination de couches solides adhérentes, comme les oxydes ou les revêtements usagés, à l’aide d’ondes acoustiques dans un bain adapté. La cavitation attaque et détache ces couches jusque dans les moindres reliefs, offrant un décapage homogène là où les procédés mécaniques peinent à accéder.
Décapage par ultrasons : principe et différence avec le dégraissage
Le décapage ne doit pas être confondu avec le nettoyage courant. Là où le dégraissage par ultrasons retire des corps gras, le décapage élimine des couches solides fortement liées à la surface : oxydes de laminage, calamine, rouille, carbone ou vieux revêtements. Ces couches résultent souvent de traitements thermiques ou d’une exposition prolongée, et adhèrent bien plus fermement qu’un simple film gras. Leur élimination demande donc une énergie et une chimie plus soutenues que celles d’un dégraissage courant. C’est cette différence de nature, entre un dépôt solide fortement lié et un film gras superficiel, qui distingue fondamentalement le décapage du nettoyage, et qui justifie l’emploi de bains spécifiques associés à l’action mécanique des ultrasons. Le procédé associe donc une chimie décapante à l’énergie mécanique de la cavitation.
Chimie et mécanique combinées
Dans un bain décapant, la réaction chimique attaque la couche à retirer, mais son action s’essouffle dès que les produits de réaction saturent la surface. C’est là que les ultrasons interviennent : la cavitation renouvelle en permanence le liquide au contact de la pièce, évacue les produits de réaction et attaque mécaniquement la couche. Cette synergie chimie-mécanique accélère nettement le décapage et le rend plus régulier, en évitant les zones traitées de façon inégale.
Une opération à réserver aux couches adhérentes
Le décapage par ultrasons prend tout son sens lorsque la couche à retirer résiste aux méthodes douces. Pour une simple pellicule grasse ou quelques particules, un dégraissage ou un nettoyage suffit et ménage la pièce. En revanche, face à une oxydation installée, à des résidus de traitement thermique ou à un revêtement à renouveler, l’association d’un bain décapant et de la cavitation raccourcit nettement l’opération et régularise le résultat. Il est recommandé de qualifier d’abord la nature et l’épaisseur du dépôt, puis de choisir la chimie la moins agressive capable de l’attaquer, les ultrasons compensant une partie de la concentration ou de la température que l’on aurait dû appliquer sans eux. Cette démarche préserve le métal de base et limite la consommation de réactifs.
Le mécanisme d’élimination des couches
Le décapage ultrasonore repose sur la même physique que les autres procédés de cavitation, appliquée ici à des dépôts solides. Les micro-bulles qui implosent près de la surface projettent des micro-jets qui fragmentent la couche et la décollent morceau par morceau. Simultanément, l’agitation intense renouvelle le bain au plus près de la pièce, ce qui maintient l’efficacité chimique à son maximum. Le procédé progresse ainsi couche après couche, jusqu’à la mise à nu du métal. Cette progression régulière, entretenue par le renouvellement constant du liquide, explique la vitesse et l’homogénéité du décapage ultrasonore. Contrairement à un bain statique, où l’attaque ralentit à mesure que la surface se sature, le bain agité par ultrasons maintient une efficacité élevée tout au long du traitement. Cette caractéristique se révèle particulièrement précieuse pour les couches épaisses ou tenaces, qui résisteraient longtemps à une simple immersion.
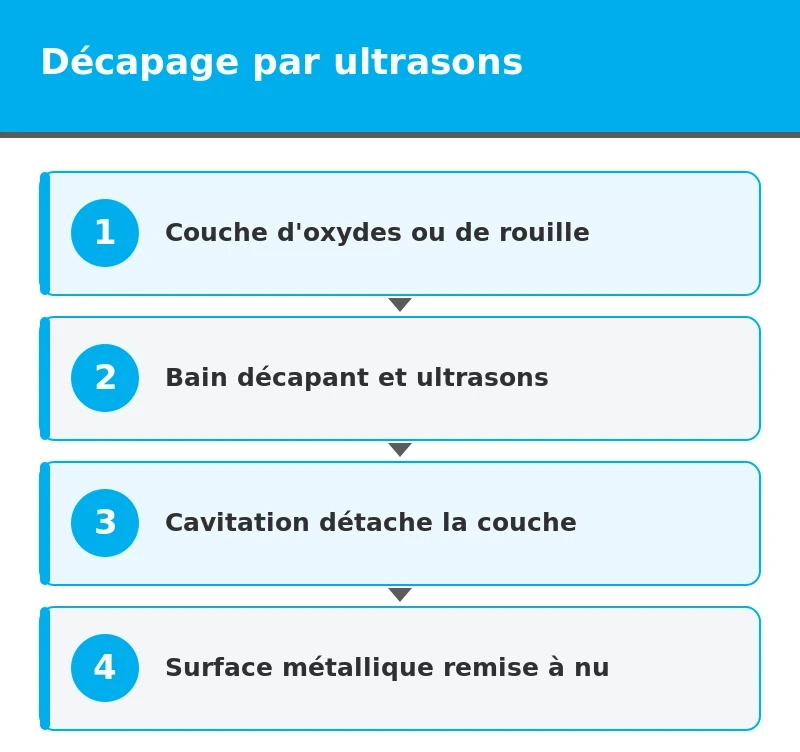
Le déroulement type d’une opération de décapage assisté par ultrasons suit un enchaînement précis :
- immerger la pièce dans un bain décapant adapté à la couche visée ;
- activer les ultrasons pour amplifier l’attaque et le renouvellement du liquide ;
- laisser la cavitation détacher progressivement les dépôts ;
- rincer et neutraliser la pièce avant l’étape suivante.
Quelles couches et quels matériaux ?
Le décapage ultrasonore s’applique à une grande variété de dépôts et de substrats, à condition d’adapter la chimie du bain. La compatibilité entre le décapant et le matériau de la pièce est déterminante, car un bain trop agressif attaquerait le métal lui-même. Le choix repose donc sur la nature de la couche à retirer et sur la sensibilité du substrat. Le contact entre le bain et les pièces est assuré par des émetteurs adaptés, comme des plaques immergeables pour cuves de nettoyage.
| Couche à retirer | Contexte fréquent | Point de vigilance |
|---|---|---|
| Oxydes et calamine | Après traitement thermique | Compatibilité du décapant |
| Rouille | Corrosion des aciers | Rinçage et passivation |
| Anciens revêtements | Rénovation de pièces | Adaptation au substrat |
Les bénéfices d’un décapage assisté par ultrasons se déclinent sur plusieurs plans :
- une attaque homogène sur toute la surface, reliefs compris ;
- un gain de temps par rapport à un décapage chimique seul ;
- une réduction possible de l’agressivité du bain ;
- l’absence d’abrasion mécanique qui déformerait les pièces fines.
Paramètres et bonnes pratiques
La maîtrise du décapage ultrasonore repose sur l’ajustement conjoint de la chimie et des ultrasons. Un réglage adapté garantit un décapage complet sans attaquer le métal ni fragiliser les pièces. La surveillance du bain, qui se charge en produits de réaction, complète ce pilotage.
Fréquence, température et concentration
La fréquence détermine l’intensité de la cavitation : les basses fréquences conviennent aux couches épaisses et aux pièces robustes, les fréquences plus élevées aux surfaces délicates. La température accélère la réaction chimique, tandis que la concentration du décapant fixe sa vitesse d’attaque. L’équilibre entre ces paramètres évite à la fois un décapage incomplet et une attaque excessive du substrat.
La sécurité des bains décapants
Les décapants sont souvent corrosifs, ce qui impose des précautions strictes : équipements de protection, ventilation, gestion des effluents et compatibilité des matériaux de cuve. L’ajout d’ultrasons ne change pas ces exigences, mais peut permettre de réduire la concentration ou la température, et donc d’adoucir les conditions de travail. Cet allègement des conditions présente un double intérêt : il améliore la sécurité des opérateurs et réduit l’impact environnemental du procédé, tout en préservant la performance grâce à l’action mécanique de la cavitation. C’est l’un des arguments majeurs en faveur du décapage assisté par ultrasons, à l’heure où les exigences réglementaires poussent à limiter l’usage des produits les plus agressifs.
Le positionnement des pièces dans la cuve
La disposition des pièces influence directement la régularité du décapage. Des pièces empilées ou serrées dans un panier se masquent mutuellement et créent des zones d’ombre acoustique où la cavitation reste faible. Espacer les pièces, les orienter pour que les faces critiques regardent les émetteurs et, si besoin, les faire tourner ou les déplacer pendant le cycle garantit une attaque homogène. Les paniers eux-mêmes doivent laisser passer les ondes : une maille trop fine ou un matériau absorbant réduit l’énergie reçue par la charge.
Préparer les pièces avant le décapage
Un décapant agit mal sur une surface encore grasse, car le film d’huile freine le contact entre la solution et la couche à retirer. Un dégraissage préalable, souvent lui aussi assisté par ultrasons, améliore donc la vitesse et l’uniformité du décapage. Le rinçage entre les deux bains évite par ailleurs de polluer le décapant avec des tensioactifs ou des huiles, ce qui prolonge sa durée de vie. Cette préparation s’accompagne d’un contrôle visuel des pièces à l’entrée, afin de repérer les zones fortement oxydées, les soudures ou les assemblages sensibles qui justifieraient un réglage particulier. Organisée ainsi, la gamme de traitement devient plus prévisible, et le décapage peut être conduit avec des paramètres stables d’une série à l’autre.
Le décapage ultrasonore face aux méthodes traditionnelles
Le décapage se pratique depuis longtemps par des méthodes mécaniques ou chimiques, dont les ultrasons viennent aujourd’hui compléter la palette. Le sablage et le grenaillage projettent un abrasif sur la surface. Ces techniques sont efficaces sur les grandes pièces robustes, mais ils déforment les éléments fins et n’atteignent pas les reliefs internes. Le décapage chimique seul, par immersion dans un bain acide ou alcalin, agit partout où le liquide pénètre, mais son action ralentit dès que les produits de réaction saturent la surface. Le décapage assisté par ultrasons combine les avantages du bain chimique et d’une action mécanique fine, sans les inconvénients de l’abrasion. Il atteint toutes les surfaces mouillées, renouvelle constamment le liquide au contact de la pièce et accélère l’attaque, tout en préservant la géométrie des éléments délicats.
Cette complémentarité éclaire le choix d’une méthode selon le contexte. Pour des pièces massives et peu détaillées, les procédés abrasifs conservent leur pertinence. Pour des pièces fines, complexes ou de grande valeur, où l’intégrité de la surface et l’accès aux reliefs priment, le décapage ultrasonore s’impose souvent comme la meilleure option. Il se distingue aussi par sa régularité : là où un opérateur au jet obtient un résultat variable selon son geste, le bain ultrasonore traite toutes les pièces de la même façon. Cette reproductibilité, précieuse en production, ajoute un argument de poids en faveur de la technologie, au-delà de sa seule capacité à atteindre les zones inaccessibles.
Gérer les bains et les effluents
Un décapage responsable ne se limite pas à la performance : il intègre la gestion des bains et de leurs effluents. Au fil des traitements, le bain décapant se charge en produits de réaction et en couches détachées, ce qui réduit progressivement son efficacité. Un suivi régulier de sa composition, une filtration et un renouvellement maîtrisé maintiennent la constance des résultats. Les effluents, souvent chargés en métaux dissous et en réactifs, doivent être traités conformément à la réglementation avant rejet ou valorisation. L’apport des ultrasons peut ici jouer un rôle vertueux : en permettant des bains moins concentrés ou moins chauds pour un résultat équivalent, ils allègent la charge chimique globale et facilitent le traitement des rejets. La bonne gestion d’une installation de décapage repose sur quelques principes :
- le suivi de l’état du bain et de sa capacité résiduelle ;
- la filtration des particules et couches détachées ;
- le traitement conforme des effluents avant rejet ;
- la réduction, quand c’est possible, de la concentration des réactifs.
Cette dimension environnementale prend une importance croissante dans les choix industriels. Les entreprises cherchent à concilier performance et responsabilité, en réduisant leur consommation de produits chimiques et leur production de déchets. Le décapage assisté par ultrasons répond à cette double exigence, en offrant un résultat de qualité avec des bains potentiellement plus doux. Il s’inscrit ainsi dans une démarche de progrès, où la technologie sert autant la productivité que la maîtrise de l’impact environnemental. Cet alignement entre efficacité et sobriété constitue un atout durable, à l’heure où les réglementations et les attentes se resserrent autour des procédés de traitement de surface.
Contrôler la qualité d’un décapage
Comme toute étape de préparation de surface, le décapage se contrôle pour garantir sa qualité. L’objectif est double : vérifier que la couche indésirable a bien été éliminée, et s’assurer que le métal sous-jacent n’a pas été attaqué. Un décapage incomplet laisse subsister des oxydes qui compromettent l’adhérence d’un revêtement ultérieur ; un décapage excessif altère la surface, voire les cotes de la pièce. Le contrôle s’appuie sur l’inspection visuelle, la mesure de l’état de surface et, selon les exigences, des méthodes plus poussées. Ce suivi permet d’ajuster les paramètres et de valider la constance du procédé, condition essentielle en production de série. Il alimente aussi une démarche d’amélioration continue, en révélant les dérives avant qu’elles n’affectent la qualité. Documenter ces contrôles, lot après lot, construit un historique précieux, qui facilite le diagnostic en cas d’anomalie et rassure les donneurs d’ordre les plus exigeants. Cette traçabilité, désormais attendue dans la plupart des secteurs, transforme le décapage en une étape maîtrisée et vérifiable.
La maîtrise de la qualité passe aussi par la définition claire du résultat attendu. Selon l’application, on recherche une surface simplement débarrassée de ses oxydes, ou une préparation plus fine destinée à un traitement ultérieur précis. Fixer ces exigences en amont oriente le réglage du bain, de la fréquence et du temps de traitement. Le décapage ultrasonore, par la régularité qu’il procure, facilite l’atteinte de ces objectifs de façon reproductible. Cette aptitude à livrer un résultat constant, contrôlé et documenté, distingue une opération industrielle sérieuse d’un décapage approximatif. Elle rassure les donneurs d’ordre et s’inscrit dans les démarches qualité qui structurent aujourd’hui les secteurs les plus exigeants.
Applications industrielles du décapage par ultrasons
Le décapage ultrasonore trouve sa place dans la rénovation et la maintenance de pièces, la préparation avant revêtement, le traitement de composants après usinage thermique ou la remise en état d’outillages. Il sert aussi dans des secteurs exigeants comme l’aéronautique, l’énergie ou la mécanique de précision, où l’état de surface conditionne la performance et la sécurité. Toute son efficacité repose sur l’implosion des bulles de cavitation au contact des dépôts.
Cette polyvalence explique l’intérêt croissant pour la technologie, notamment dans une logique de réduction des produits chimiques et d’amélioration des conditions de travail. En permettant des bains moins agressifs pour un résultat équivalent, le décapage assisté par ultrasons répond aux attentes actuelles des industriels, entre performance, qualité et responsabilité.
Décaper sans déformer les pièces fines
L’un des atouts les plus recherchés du décapage ultrasonore réside dans son respect de la géométrie des pièces. Contrairement aux procédés abrasifs, qui projettent un média sur la surface et peuvent déformer les éléments minces ou marquer les surfaces fonctionnelles, le décapage en bain n’exerce aucune contrainte mécanique globale sur la pièce. La cavitation agit à l’échelle microscopique, en détachant la couche indésirable sans effort de flexion ni impact macroscopique. Cette douceur apparente, alliée à une réelle efficacité d’attaque, permet de traiter des composants délicats, des pièces à parois fines ou des éléments de précision dont les cotes ne tolèrent aucune altération. Pour de nombreux secteurs, cette capacité fait la différence entre une pièce récupérable et un rebut coûteux.
Cette préservation de l’intégrité s’accompagne d’un accès complet aux surfaces internes et aux reliefs. Un canal, un filetage, une cavité borgne ou une forme complexe, inaccessibles à un jet abrasif, sont atteints par le liquide décapant partout où il pénètre, et donc traités par la cavitation. Cet avantage se révèle décisif pour les pièces issues de fabrication additive, aux géométries souvent tourmentées, ou pour les composants d’assemblages complexes. Là où les méthodes traditionnelles imposaient de renoncer ou de démonter, le décapage ultrasonore offre une solution homogène et non destructive. Cette combinaison de finesse et de couverture totale explique l’intérêt croissant des industries de pointe pour cette technologie de préparation de surface.
Un maillon des traitements de surface modernes
Le décapage n’est presque jamais une fin en soi : il prépare la surface à une opération ultérieure, revêtement, assemblage, contrôle ou remise en service. Sa qualité conditionne donc directement la réussite de l’étape suivante. Une surface mal décapée compromet l’adhérence d’un dépôt, la solidité d’un collage ou la fiabilité d’une soudure ; une surface parfaitement préparée, au contraire, garantit un accrochage optimal et une durée de vie accrue. En s’intégrant comme un maillon fiable et reproductible de la chaîne de traitement de surface, le décapage ultrasonore sécurise l’ensemble du procédé. Il apporte cette régularité que les méthodes manuelles ou abrasives peinent à offrir, un atout majeur dans les productions exigeant une qualité constante.
Cette place dans la chaîne explique pourquoi le décapage se pense rarement isolément. Il s’articule avec le dégraissage qui le précède souvent, avec le rinçage et la passivation qui le suivent, et avec les contrôles qui valident le résultat. Cette cohérence d’ensemble, où chaque étape prépare la suivante, caractérise les installations de traitement de surface les plus performantes. Le décapage ultrasonore y apporte sa contribution spécifique : une élimination homogène des couches tenaces, respectueuse des pièces et maîtrisable dans la durée. En s’inscrivant dans cette logique globale, il dépasse le simple retrait d’oxydes pour devenir un véritable outil de qualité, au service de la performance et de la fiabilité des produits finis.
Questions fréquentes sur le décapage par ultrasons
Les industriels qui découvrent le décapage assisté par ultrasons se posent souvent quelques-unes des questions auxquelles nous répondons ci-dessous, en attendant un essai sur vos propres pièces que nos équipes peuvent vous aider à organiser.
Le décapage par ultrasons abîme-t-il le métal ?
Bien réglé, il retire la couche indésirable sans attaquer le substrat. Le risque vient surtout d’un bain trop agressif ou d’un temps de traitement excessif. Le choix d’un décapant compatible et un contrôle du procédé préservent l’intégrité de la pièce tout en garantissant un décapage complet.
Peut-on décaper sans produit chimique ?
Les ultrasons seuls peuvent détacher certains dépôts peu adhérents, mais la plupart des décapages exigent une chimie appropriée. Les ultrasons en amplifient alors l’efficacité, ce qui permet souvent de réduire la concentration ou la température du bain, sans supprimer totalement le réactif.
Quelle différence avec le sablage ?
Le sablage retire les couches par projection d’abrasif, avec un risque de déformation et une accessibilité limitée aux reliefs. Le décapage ultrasonore agit en bain, atteint toutes les surfaces mouillées et n’exerce aucune abrasion mécanique, ce qui le rend adapté aux pièces fines ou de forme complexe. Là où le sablage exige un accès direct à la surface et un poste dédié souvent poussiéreux, le bain ultrasonore traite simultanément un lot de pièces, sans projection ni consommable abrasif. Ces deux approches ne s’opposent pas systématiquement : elles répondent à des besoins différents, et le choix dépend de la nature des pièces, de la couche à retirer et des exigences de précision.